

Zwei Kennzahlen für den Linienversuch
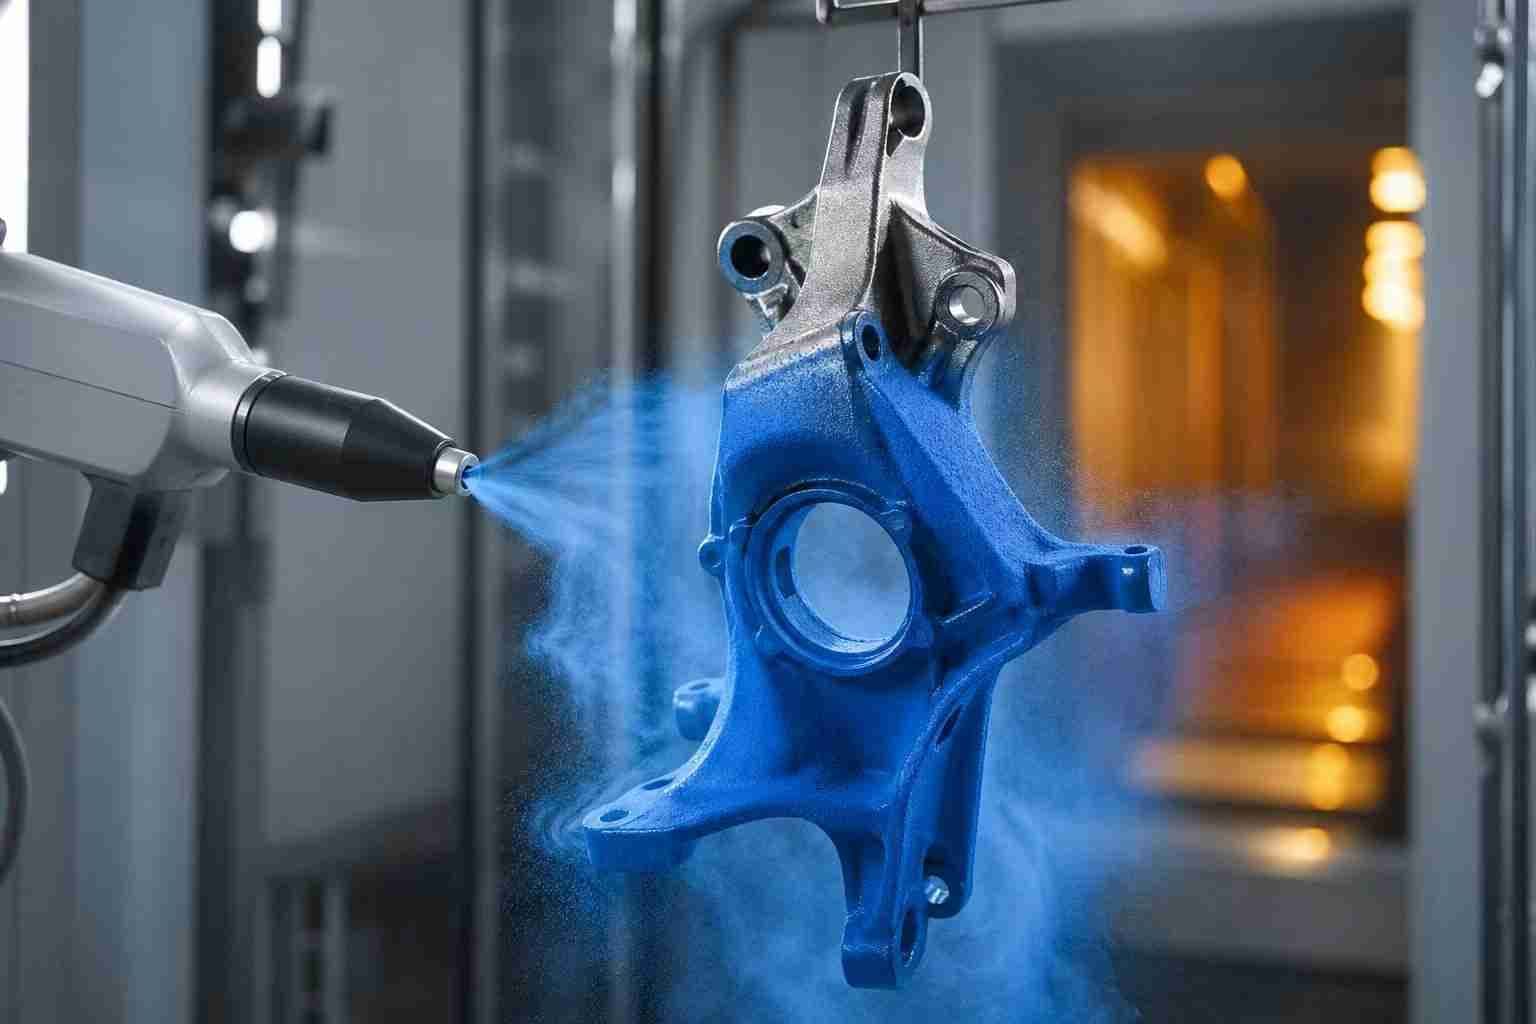
In seiner FABTECH-Ankündigung vom 19. Oktober 2026 gab PPG für sein Pulver Envirocron HTE einen Auftragswirkungsgrad von bis zu 85 % beim ersten Sprühdurchgang an. Diese Kennzahl setzt die beim ersten Auftrag auf dem Bauteil abgeschiedene Pulvermenge ins Verhältnis zur versprühten Menge. Das Beschichtungsteam kann damit den Auftrag bewerten.
Messen Sie beim Vergleich von Pulvern für einen Fertigungsauftrag außerdem, wie viel Material der Versuch pro freigegebenem Bauteil verbraucht. Diese zweite Kennzahl berücksichtigt sowohl Pulver für weitere Beschichtungsdurchgänge als auch Verluste durch Entsorgung.
Pulver vor und nach dem Versuch wiegen
Grenzen Sie den Versuch ein, etwa auf eine Schicht mit einer Teilefamilie. Wiegen Sie das dafür bereitgestellte Frischpulver. Erfassen Sie vor und nach dem Versuch den nutzbaren Bestand innerhalb der gewählten Grenzen, einschließlich des Materials im Zuführ- und Rückgewinnungssystem. Wiegen Sie verwendbares Pulver, das ins Lager zurückgeht, und erfassen Sie den Endbestand erst nach diesen Rückgaben. Lassen sich Restmengen nicht zuverlässig wiegen, stellen Sie vergleichbare Anfangs- und Endbedingungen her.
Der Nettoverbrauch entspricht der Frischpulvermenge plus nutzbarem Anfangsbestand abzüglich nutzbarem Endbestand und verwendbarer Lagerrückgaben. Innerhalb der Sprühkabine im Kreislauf geführtes Rückgewinnungspulver ist eine interne Umlagerung. Erfassen Sie es getrennt von der Frischpulvermenge. Entsorgtes Pulver zählt als Verlust innerhalb des Versuchs.
Durch die Zahl der freigegebenen Bauteile teilen
Zählen Sie jedes freigegebene Bauteil einmal, auch nach erfolgreicher Nacharbeit. Erfassen Sie Freigaben nach dem ersten Durchgang, Nacharbeit und endgültigen Ausschuss getrennt. So bleiben Änderungen der Ausbeute sichtbar.
In einem Rechenbeispiel erhält die Anlage 25 kg Frischpulver, startet mit 4 kg nutzbarem Pulver und endet mit 5 kg, nachdem 3 kg verwendbares Material ins Lager zurückgegangen sind. Der Nettoverbrauch beträgt 21 kg. Bei 100 freigegebenen Bauteilen sind das 210 g pro Teil. Berechnen Sie daraus mit Ihrem tatsächlichen Pulverpreis die Materialkosten. Erfassen Sie für den Vergleich der gesamten Beschichtungskosten Arbeits- und Energiekosten separat.
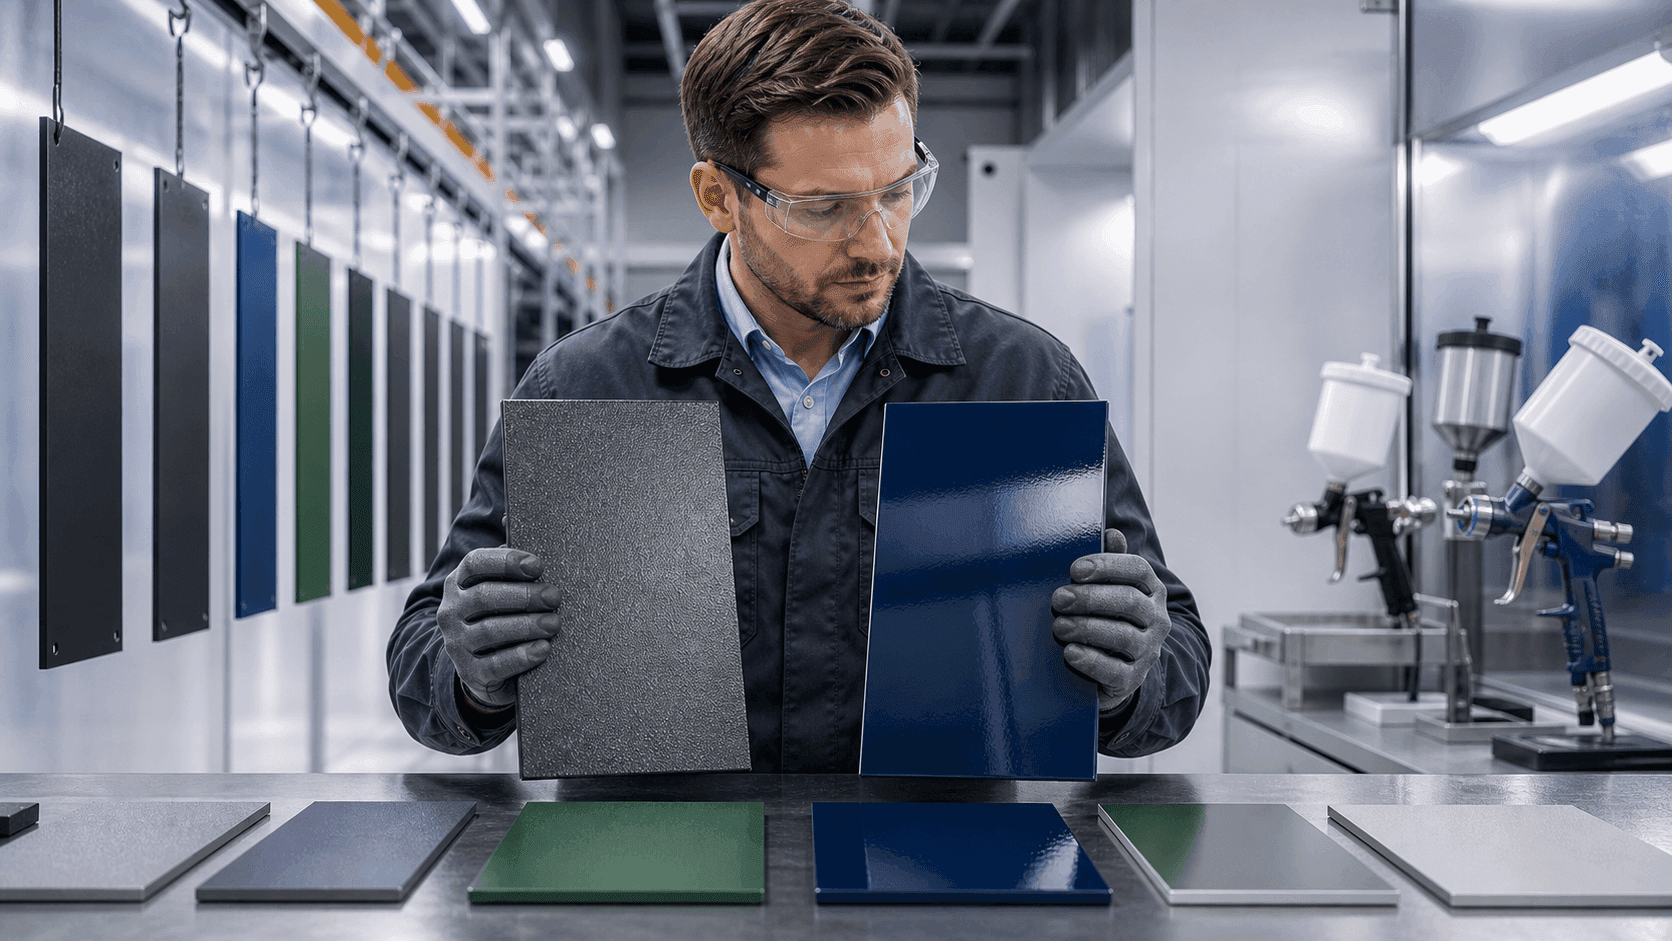
Halten Sie für einen fairen Vergleich Bauteilgeometrie, Vorbehandlung, Zielschichtdicke und Freigabekriterien gleich. Prüfen Sie die fertigen Teile auf die geforderte Schichtdicke, das Aussehen, die Haftung und die Aushärtung. Dokumentieren Sie Pistoleneinstellungen, Rückgewinnungspraxis und Unterschiede im Teilespektrum, die das Ergebnis beeinflussen.
Versuch mit repräsentativen Stahlteilen planen
Die Pulverbeschichtung für Containerhäuser von DAMEI ist ein Polyesterpulver für gefertigte Stahlrahmen und -paneele. Nehmen Sie einen repräsentativen Rahmen und ein Paneel in den Versuch auf. So entspricht der gemessene Verbrauch der geplanten Fertigung. Kontaktieren Sie DAMEI mit Angaben zu Abmessungen, Vorbehandlung, Oberfläche, Zielschichtdicke, Rückgewinnung und Freigabeprüfungen. Auf dieser Grundlage lassen sich ein Pulverkandidat und ein Musterplan besprechen.